

透明塑料穿搭技巧教程图片透明塑料穿搭技巧PMMA 透明塑料注塑工艺控制技巧,
目录:
1.透明塑料穿搭技巧视频
2.透明塑料穿搭技巧教程
3.透明塑料穿搭技巧图片
4.穿透明塑料胶衣的感觉怎么样
5.透明塑料膜最简单三个步骤
6.透明塑料抛光方法视频
7.透明塑料不沾水的方法
8.透明薄纱时装的穿着技巧
9.透明塑料衣服走秀
10.透明塑料外套在哪买
1.透明塑料穿搭技巧视频
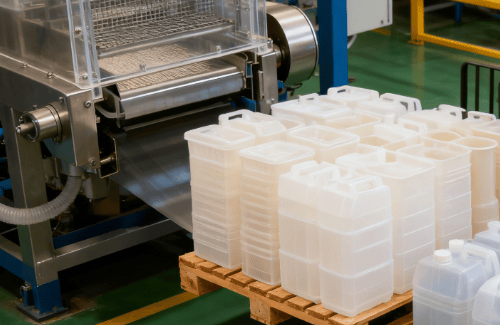
PMMA 俗称亚克力,凭借优异的透光率、表面光泽以及耐候性能,被广泛应用于光学镜片、灯饰配件、仪器观察视窗等透明塑件生产该材料属于非结晶塑料,熔体黏度高,对水分、温度和剪切作用十分敏感,注塑加工阶段极易出现银纹、气泡、熔接痕发黄、制品发黄、残余应力开裂等缺陷。
2.透明塑料穿搭技巧教程
想要稳定生产高品质透明 PMMA 制品,需要从原料预处理、塑化温度、注射参数、模具状态以及成型后处理多个环节做好系统性工艺管控一、原料干燥管控 PMMA吸湿性较强,原料内部水分在高温熔体中汽化,会在产品表面形成银纹、内部产生气泡,直接破坏透光效果。
3.透明塑料穿搭技巧图片
常规干燥条件设置为 80 至 85 摄氏度,干燥时长 4 至 6 小时,料层厚度不宜超过 30 毫米干燥后的原料做好保温密封,防止料斗内二次吸潮,长时间停机时料斗保温温度维持在 60 摄氏度左右再生料添加比例需要严格管控,过多杂质会降低透明度,一般添加量控制在 15% 以内,再生料使用前需要单独干燥与过滤。
4.穿透明塑料胶衣的感觉怎么样
二、料筒温度分段控制 PMMA属于非结晶塑料,熔体黏度高,温度过低会出现熔接痕明显、填充不足,温度过高则会材料分解发黄,影响透光料筒后段进料区温度控制在 180 至 200 摄氏度,中段塑化区域 200 至 220 摄氏度,喷嘴温度略低于中段,设置 195 至 210 摄氏度。
5.透明塑料膜最简单三个步骤
避免熔体在料筒长时间停留,停机超过 20 分钟,需要把料筒温度降至 160 摄氏度以下,防止 PMMA 持续受热分解,产生碳点杂质三、注射压力与速度参数调节PMMA 熔体流动性差,填充阶段需要匹配合理压力与射速。
6.透明塑料抛光方法视频
一级注射采用中低速,高速剪切容易造成熔体过热,产生表面流纹;薄壁位置可小幅提高射速保障充模完整注射压力一般控制在 80 至 130MPa,保压压力不可过高,过大保压会增大塑件内部残余应力,后期容易应力开裂。
7.透明塑料不沾水的方法
保压时间依据产品壁厚调整,厚壁件适当延长保压,减少表面凹陷,同时控制应力累积背压设置 0.5 至 1.2MPa,低背压减少剪切发热,保证塑化均匀,降低气泡产生概率
8.透明薄纱时装的穿着技巧
四、模具条件优化模具型腔表面需要镜面抛光,防止模具划痕复刻在透明塑件表面模具温度保持 60 至 90 摄氏度,模温偏低会让熔体快速冷却,增大内应力,熔接痕容易发白;模温过高会拉长冷却周期,产品易变形排气槽深度精准控制,既防止溢料,又可以及时排出模内空气,避免困气烧焦形成黑点。
9.透明塑料衣服走秀
浇口优先选用扇形、圆形浇口,减小熔体剪切作用,弱化熔接痕五、成型后退火处理PMMA 塑件冷却成型后会残留内应力,接触溶剂或者受到外力时容易开裂退火处理将制品放置烘箱内,温度 70 至 80 摄氏度,保温 2 至 4 小时后缓慢降温。
10.透明塑料外套在哪买
经过退火处理的产品,抗应力开裂性能明显提升生产阶段可以使用偏振光简易检测内应力分布,根据检测结果及时调整注塑工艺六、工艺调试总体原则PMMA 透明件注塑核心在于严控原料水分、稳定温度区间、合理控制剪切与压力,搭配高抛光模具与退火工序。
工艺调试过程尽量小幅度修改参数,不做大范围一次性调整,持续检查产品外观与透光性能,降低不良率,维持透明塑件量产稳定返回搜狐,查看更多
最新文章

